

一、技術要求
1. 性能等級及材料
螺栓、螺母、墊圈的性能等級和推薦材料按表1的規定。經供需雙方協議,也可使用其他材料,但應在訂貨合同中注明,并在螺栓或螺母產品上增加标志T(緊跟S或H)。
| 類别 | 性能等級 | 推薦材料 | 标準編号 | 适用規格 |
|---|---|---|---|---|
| 螺栓 | 10.9S | 20MnTiB | GB/T 3077 | ≤ M24 |
| ML20MnTiB | GB/T 6478 | |||
| 35VB | (附錄A) | M27、M30 | ||
| 35CrMo | GB/T 3077 | |||
| 螺母 | 10H | 45、35 | GB/T 699 | ≤ M30 |
| ML35 | GB/T 6478 | |||
| 墊圈 | — | 45、35 | GB/T 699 |
2. 機械性能
2.1 螺栓機械性能
2.1.1 原材料試件機械性能
制造者應對螺栓的原材料取樣,經與螺栓制造中相同的熱處理工藝處理後,按 GB/T 228 制成試件進行拉伸試驗,其結果應符合表 2 的規定。根據用戶要求,可增加低溫沖擊試驗,其結果應符合表 2 的規定。
| 性能等級 | 抗拉強度 Rm / MPa | 規定非比例延伸強度 Rp0.2 / MPa | 斷後伸長率 A / % | 斷後收縮率 Z / % | 沖擊吸收功 AKV2 / J (-20 ℃) |
|---|---|---|---|---|---|
| 不小于 | |||||
| 10.9 S | 1 040 ~ 1 240 | 940 | 10 | 42 | 27 |
2.1.2 螺栓實物機械性能
對螺栓實物進行楔負載試驗時,當拉力載荷在表 3 規定的範圍内,斷裂應發生在螺紋部分或螺紋與螺杆交接處。
當螺栓 l / d ≤ 3 時,如不能進行楔負載試驗,允許用拉力載荷試驗或芯部硬度試驗代替楔負載試驗。拉力載荷應符合表 3 的規定,芯部硬度應符合表 4 的規定。
| 螺紋規格 d | M16 | M20 | M22 | M24 | M27 | M30 | |
|---|---|---|---|---|---|---|---|
| 公稱應力截面積 As / mm2 | 157 | 245 | 303 | 353 | 459 | 561 | |
| 10.9 S | 拉力載荷 / kN | 163 ~ 195 | 255 ~ 304 | 315 ~ 376 | 367 ~ 438 | 477 ~ 569 | 583 ~ 696 |
| 性能等級 | 維氏硬度 | 洛氏硬度 | ||
|---|---|---|---|---|
| min | max | min | max | |
| 10.9 S | 312 HV30 | 367 HV30 | 33 HRC | 39 HRC |
2.1.3 脫碳層
螺栓的脫碳層按 GB/T 3098.1 表 3 的規定。
2.2 螺母機械性能
2.2.1 保證載荷
螺母的保證載荷應符合表 5 的規定。
| 螺紋規格 D | M16 | M20 | M22 | M24 | M27 | M30 | |
|---|---|---|---|---|---|---|---|
| 公稱應力截面積 As / mm2 | 157 | 245 | 303 | 353 | 459 | 561 | |
| 保證應力 SP / MPa | 1 040 | ||||||
| 10 H | 保證載荷 (As × SP) / kN | 163 | 255 | 315 | 367 | 477 | 583 |
2.2.2 硬度
螺母的硬度應符合表 6 的規定。
| 性能等級 | 洛氏硬度 | 維氏硬度 | ||
|---|---|---|---|---|
| min | max | min | max | |
| 10 H | 98 HRB | 32 HRC | 222 HV30 | 304 HV30 |
2.3 墊圈硬度
墊圈的硬度為 329 HV30 ~ 436 HV30(35 HRC ~ 45 HRC)。
3. 連接副緊固軸力
連接副緊固軸力應符合表 7 的規定。
| 螺紋規格 | M16 | M20 | M22 | M24 | M27 | M30 | |
|---|---|---|---|---|---|---|---|
| 每批緊固軸力的平均值 / kN | 公稱 | 110 | 171 | 209 | 248 | 319 | 391 |
| min | 100 | 155 | 190 | 225 | 290 | 355 | |
| max | 121 | 188 | 230 | 272 | 351 | 430 | |
| 緊固軸力标準偏差 σ ≤ / kN | 10.0 | 15.5 | 19.0 | 22.5 | 29.0 | 35.5 | |
| 螺紋規格 | M16 | M20 | M22 | M24 | M27 | M30 |
|---|---|---|---|---|---|---|
| L | 50 | 55 | 60 | 65 | 70 | 75 |
4. 螺栓、螺母的螺紋
螺紋的基本尺寸應符合 GB/T 196 對粗牙普通螺紋的規定。螺栓螺紋公差帶應符合 6g (GB/T 197),螺母螺紋公差帶應符合 6H (GB/T 197) 的規定。
5. 表面缺陷
- 5.1 螺栓、螺母的表面缺陷應符合 GB/T 5779.1 或 GB/T 5779.2 的規定。
- 5.2 墊圈表面不允許有裂紋、毛刺、浮鏽和影響使用的凹痕、劃傷。
6. 其他尺寸及形位公差
螺栓、螺母、墊圈的其他尺寸及形位公差應符合 GB/T 3103.1 或 GB/T 3103.3 有關 C 級產品的規定。
7. 表面處理
為保證連接副緊固軸力和防鏽性能,螺栓、螺母和墊圈應進行表面處理(可以是相同的或不同的),并由制造者确定,經處理後的連接副緊固軸力應符合表 7 的規定。
二、試驗方法
1. 試驗環境溫度
試驗應在室溫 (10 ℃ ~ 35 ℃) 下進行,但沖擊試驗應在 -20 ℃ ± 2 ℃ 下進行,連接副緊固軸力的仲裁試驗應在 20 ℃ ± 2 ℃ 下進行。
2. 螺栓試驗方法
2.1 原材料試件試驗
2.1.1 基本要求:原材料拉伸試件和沖擊試件應在同一根棒材上截取,并經同一熱處理工藝處理。
2.1.2 拉伸試驗:原材料經熱處理後,按 GB/T 228 的規定制成拉伸試件。加工試件時,其直徑減小量不應超過原材料直徑的 25%(約為截面積的 44%),并以此确定試件直徑。試驗方法應符合 GB/T 228 的規定。
2.1.3 沖擊試驗:原材料經熱處理後,按 GB/T 229 圖 1 标準夏比 V 型缺口沖擊試件的規定制成試件,進行低溫 -20 ℃ 沖擊試驗。試驗方法應符合 GB/T 229 的規定。
2.2 螺栓實物楔負載試驗
螺栓頭下置一 10° 楔墊 (見圖5),在拉力試驗機上将螺栓擰在帶有内螺紋的專用夾具上 (≥ 1d),然後進行拉力試驗。10° 楔墊尺寸及硬度應符合 GB/T 3098.1 的規定。

2.3 芯部硬度試驗
試驗在距螺杆末端等于一個螺紋直徑的截面上、1/2半徑處進行。試驗方法應符合 GB/T 230.1 或 GB/T 4340.1 的規定。驗收時,如有争議,以維氏硬度(HV30)試驗為仲裁試驗。
2.4 脫碳試驗
螺栓的脫碳試驗應符合 GB/T 3098.1 的規定。
3. 螺母試驗方法
3.1 保證載荷試驗
将螺母擰入螺紋芯棒(見圖6及GB/T 3098.2),試驗時夾頭的移動速度不應超過 3 mm/min。對螺母施加表 10 規定的保證載荷,持續 15 s,螺母不應脫扣或破裂。當去除載荷後,應可用手将螺母旋出,或者借助扳手松開螺母(但不應超過半扣)後用手旋出。在試驗中,如螺紋芯棒損壞,則該試驗作廢。
螺紋芯棒的硬度應 ≥ 45 HRC,其螺紋公差帶為 5h6g,但大徑應控制在 6g 公差帶靠近下限的 1/4 的範圍内。
3.2 硬度試驗
常規檢查,螺母硬度試驗應在支承面上進行,并取間隔為 120° 的三點平均值作為該螺母的硬度值。試驗方法應符合 GB/T 230.1 或 GB/T 4340.1 的規定。驗收時,如有争議,應在通過螺母軸心線的縱向截面上,并盡量靠近螺紋大徑處進行硬度試驗。維氏硬度(HV30)試驗為仲裁試驗。
4. 墊圈硬度試驗
墊圈硬度試驗應在支承面上進行。試驗方法按 GB/T 230.1 或 GB/T 4340.1 的規定。驗收時,如有争議,以維氏硬度(HV30)試驗為仲裁試驗。
5. 連接副緊固軸力試驗
- 連接副的緊固軸力試驗在軸力計(或測力環)上進行,每一連接副(一個螺栓、一個螺母和一個墊圈)隻能試驗一次,不得重複使用。
- 連接副軸力用軸力計(或測力環)測定,其示值相對誤差的絕對值不得大于測試軸力值的 2%。軸力計的最小示值應在 1 kN 以下。
- 組裝連接副時,墊圈有倒角的一側應朝向螺母支承面。試驗時,墊圈不得轉動,否則該試驗無效。
- 連接副的緊固軸力值以螺栓梅花頭被擰斷時軸力計(或測力環)所記錄的峰值為測定值。
- 進行連接副緊固軸力試驗時,應同時記錄環境溫度。試驗所用的機具、儀表及連接副均應放置在該環境内至少 2 h 以上。

D0 按 GB/T 5277 對中等裝配的規定。
三、檢驗規則
1. 出廠檢驗
出廠檢驗按批進行。同一材料、爐号、螺紋規格、長度(當螺栓長度≤100 mm時,長度相差≤15 mm;螺栓長度>100 mm時,長度相差≤20 mm,可視為同一長度)、機械加工、熱處理工藝及表面處理工藝的螺栓為同批;同一材料、爐号、螺紋規格、機械加工、熱處理工藝及表面處理工藝的螺母為同批;同一材料、爐号、規格、機械加工、熱處理工藝及表面處理工藝的墊圈為同批。分别由同批螺栓、螺母及墊圈組成的連接副為同批連接副。
同批鋼結構用扭剪型高強度螺栓連接副的最大數量為 3 000 套。
2. 連接副緊固軸力的檢驗
連接副緊固軸力的檢驗按批抽取 8 套,8 套連接副的緊固軸力平均值及标準偏差均應符合表 7 的規定。
3. 機械性能與尺寸外觀檢驗
螺栓楔負載、螺母保證載荷、螺母硬度和墊圈硬度的檢驗按批抽取,樣本大小 n = 8,合格判定數 Ac = 0。螺栓、螺母、墊圈的尺寸、外觀及表面缺陷的檢驗抽樣方案應符合 GB/T 90.1 的規定。
4. 質量異議與裁決
用戶對產品質量有異議時,在正常運輸和保管條件下,應在產品出廠之日起 6 個月内向供貨方提出。如有争議,雙方按本标準要求進行複驗裁決。
四、标志與包裝
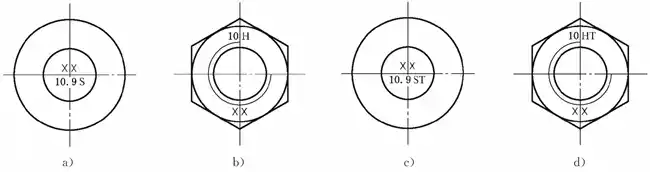
- 1. 螺栓應在頭部頂面或球面用凸字制出性能等級和制造者的識别标志。其中,“·”可以省略;字母 S 表示鋼結構用高強度螺栓;×× 為制造者的識别标志。
- 2. 螺母應在頂面用凹字制出性能等級和制造者的識别标志。其中,字母 H 表示鋼結構用高強度大六角螺母;×× 為制造者的識别标志。
- 3. 螺栓和螺母使用表 1 以外的材料時,應在螺栓及螺母產品上增加标志 T。
4. 制造者應以批為單位提供產品質量檢驗報告證書,内容如下:
- 批号、規格和數量
- 材料牌号、爐号、化學成分
- 材料試件機械性能試驗數據
- 螺栓、螺母和墊圈機械性能試驗數據
- 連接副緊固軸力平均值、标準偏差和測試環境溫度
- 出廠日期


