


在機械加工和緊固件采購中,許多人有一個根深蒂固的印象:
- 隻要聽到 “CNC精密車削” 或 “機加工”,就覺得工藝更高級、質量更可靠;
- 而提起 “冷滾軋” 或 “搓絲”,就覺得它不過是低成本、大批量的普通沖壓工藝。
事實上,在承受重載、交變振動等工況中,滾軋螺紋的綜合力學性能和疲勞壽命往往遠超切削螺紋。
那為什麼滾軋螺紋反而能勝過切削螺紋呢?我們不妨從微觀機理到應用場景逐層剖開。
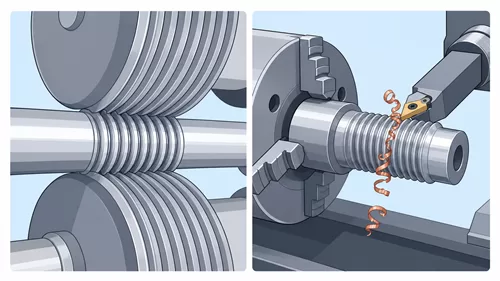
一、成型機理
要理解兩種螺紋的區别,核心在于觀察金屬材料在成型時的内部變化。
1. 切削螺紋
無論采用車削、銑削還是絲錐攻絲,本質都是用硬質刀具将多餘金屬逐層剝離。
這種方式尺寸調節靈活、加工自由度極高,但被切斷的晶界在螺紋根部裸露,極易形成微觀刀痕與應力集中區,一旦遭遇長期交變載荷,這些應力集中點就會成為疲勞裂紋的溫床。
2. 滾軋螺紋
滾軋螺紋不去除任何材料,而是依靠滾絲輪或搓絲闆施加的巨大擠壓力,迫使金屬在外力作用下沿着模具槽形發生塑性流動,擠壓出螺牙。
這一過程帶來的力學優勢:
- 金屬纖維流線完整:晶粒組織未被切斷,緊密貼合牙型輪廓分布,從根本上消除了内部流線缺口。
- 表層冷作硬化與晶粒緻密化:冷擠壓使表層金屬組織發生緻密形變,硬度與抗拉強度明顯提升。
- 引入有利的殘餘壓應力:表層擠壓成型後留下的殘餘壓應力,能有效抵消工件服役時承受的外加拉應力,顯著推遲疲勞裂紋的萌生。
二、滾軋的局限與切削的不可替代性
雖然滾軋在強度上占盡優勢,但并不意味着可以替代切削工藝。
1. 滾軋的工藝門檻
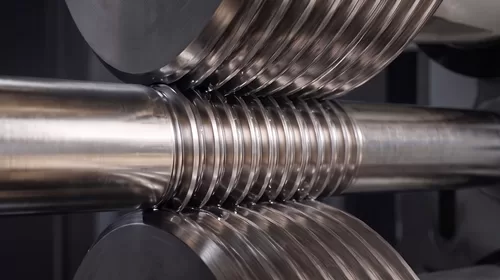
- 極度依賴材料的延伸率。高脆性材料(如部分鑄鐵、高硬度特種合金)在滾軋時極易開裂。
- 必須依賴昂貴的專用模具,小批量試制、非标開發或尺寸多變的單件加工,開模成本将難以攤薄。
- 受限于設備噸位與模具行程,特大直徑螺栓及深孔内螺紋通常難以滾軋成型。
2. 切削螺紋:“極高精度”與“全能适應性”
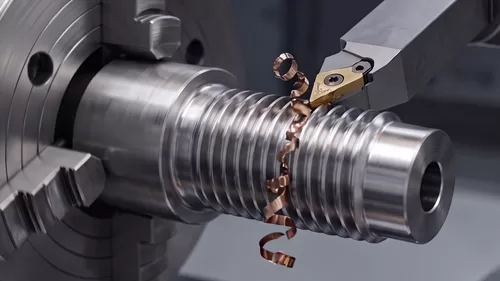
- 追求極緻配合公差與螺距精度:在數控機床傳動絲杠、精密測量機構等不需要承受高頻沖擊、但對形位公差要求極苛刻的部件上,精密車削與螺紋磨削依然是絕對主力。
- 研發打樣與異形結構:無需模具準備,通過調整數控程序即可随心加工各種非标牙型、超大螺距及特殊幾何結構,是新產品開發和單件制造的最優解。
三、工藝選型參考
| 評估維度 | 切削螺紋(減材加工) | 滾軋螺紋(塑性流動) |
|---|---|---|
| 金屬流線 | 被刀具切斷,牙根處存在微觀缺口 | 沿螺紋輪廓連續分布,組織緻密 |
| 表層應力 | 易產生殘餘拉應力與應力集中 | 形成深層殘餘壓應力與加工硬化層 |
| 抗疲勞 | 基礎水準,交變載荷下敏感 | 大幅提升,抗振動與抗疲勞極佳 |
| 表面粗糙度 | 依賴刀具磨損狀态與切削參數 | 經模具冷壓光,緻密平整 |
| 加工精度 | 極高(配合磨削可達微米級公差) | 滿足常規及高精度緊固标準 |
| 可用材料 | 廣泛(軟質、高硬、高脆材質均可) | 必須具備良好的塑性與延展率 |
| 經濟性 | 适合單件試制、研發打樣與非标小批量 | 适合中大批量連續量產,無材料損耗 |
| 典型場景 | 傳動絲杠、精密調節件、非标樣件 | 高強緊固件、汽車底盤件、風電螺栓 |
結語
綜上所述,并沒有哪一種工藝能在所有場景下全面勝出:
- 如果工況關注的是 微米級的傳動精度、非标多變的幾何尺寸以及小批量靈活制造,切削螺紋始終是不二之選;
- 而當面對 高承載、強振動、長期交變載荷與規模化一緻性 的要求時,滾軋螺紋展現出的力學完整性與可靠性無可比拟。